同一条产线上,人眼漏掉的那0.1毫米划痕,AI凭什么能挑出来?
这个问题问过不少做质检的老板,答案往往不在"算法多先进",而在四个环节有没有对齐:检测模型选得对不对、没有缺陷样本时怎么学、图拍得够不够清楚、算力放得够不够近。沈阳AI视觉检测项目做下来,翻车的从来不是模型精度,而是某一步被跳过了。这篇把四个环节拆开,每个环节给数字和判断标准。
一、先给结论:AI 比人眼准,准在三件事
第一,一致性。 人眼检8小时,前两小时和最后两小时的判断标准不一样,越到后半夜越松。模型不会疲劳,同一个缺陷,第1件和第10000件给出的分数是一样的。
第二,像素级。 人眼判断"有没有划痕",模型能给到像素坐标、长度、面积。同样是划痕,0.1毫米和0.5毫米在处置上完全不同——一个可能返修,一个必须报废。
第三,可追溯。 每张图存下来,带分数、带标注框。客户投诉时能倒查,工艺改动后能对比前后数据。这一条在汽车零部件、电芯、印刷包装这几个行业,已经成了验厂必查项。
但实验室指标不等于产线指标。 MVTec AD 是工业异常检测最常用的公开基准,2019年在 CVPR 发布,包含15个类别、5000余张高分辨率图像、1888处像素级标注。据公开测评数据显示,PatchCore 这类方法在它上面图像级 AUROC 能到99.1%、AUPR 到99.5%,像素级 AUROC 98.1%、AUPRO 93.5%。看着接近满分,可这个数据集是在受控光照下采集的,产品姿态变化有限。真实产线上有振动、有批次漂移、有反光变化,这些都不在分数里。
所以验收要看什么? 据行业调试规范统计,一条中等难度产线的验收口径大致是:检出率不低于99.5%、漏判率不高于千分之二、误判率不高于百分之一、单件处理时间不超过节拍的三分之二。四个指标一起签,才算交付。
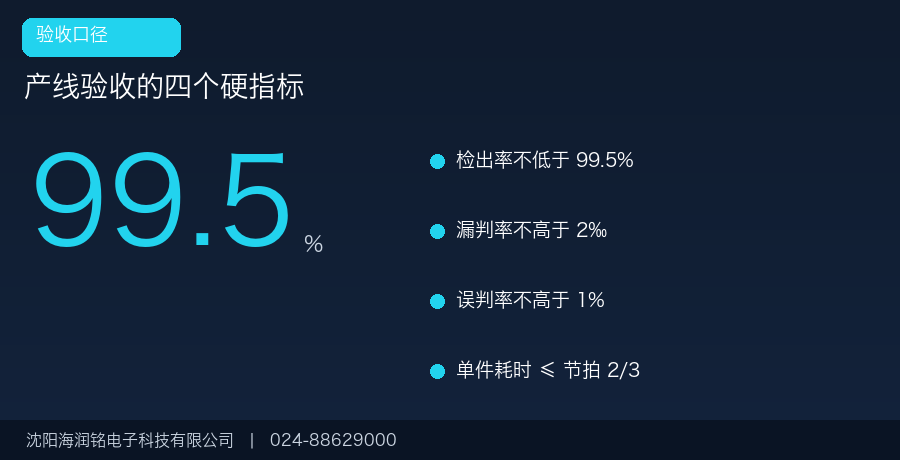
配图1:AI质检与人眼质检的四项对比
二、检测层:YOLO 为什么成了产线默认选项
它解决的问题只有一个:在一个节拍内给出结果。 产线要的是"这一件有没有缺陷、在哪、多大",这个答案必须落在节拍之内。YOLO 这一类单阶段检测器,一次前向推理同时给出框和类别,速度上天然合适。
版本怎么选,看官方数据。 据 Ultralytics 官方文档显示,YOLO11 在2024年9月发布,COCO 数据集上 n/s/m/l/x 五档的 mAP(50-95)分别是39.5、47.0、51.5、53.4、54.7;在 T4 显卡上用 TensorRT10 推理,n 档1.5毫秒、s 档2.5毫秒、m 档4.7毫秒。同一份文档提到,YOLO11m 的 mAP 高于 YOLOv8m,参数量还少22%。上一代 YOLOv8 的对应数字是37.3、44.9、50.2、52.9、53.9。
但 COCO 是通用数据集,工业缺陷是另一回事。 据一篇在 MVTec AD 和 NEU-DET 两个工业数据集上做的系统性测评,YOLOv8l 在 MVTec AD 上的 mAP@0.5 是71.7%、mAP@0.5:0.95 是51.3%;在 NEU-DET 钢材表面缺陷集上分别是74.1%和40.2%。这些数字比 COCO 榜单低一大截,这才是工业纹理缺陷的真实水平。
结论就一句:产线不是刷榜。 大多数工位选 n 档或 s 档,mAP 损失三四个点,推理快两三倍,性价比更高。只有需要检出0.5毫米级微小缺陷、或者视野偏大的工位,才值得上 l 档、x 档。沈阳海润铭电子科技给沈阳AI视觉检测项目做方案,先问节拍和最小缺陷尺寸,再倒推模型档位,通常不会一上来就报最大的模型。
类别不平衡要提前处理。 PCB 检测里正常焊点占99%、缺陷焊点占1%,这种分布下模型容易把模糊的正常焊点判成缺陷,误报率居高不下。YOLOv8 起用的解耦头配合 Focal Loss 就是针对这个问题的,行业实践里能把假阳性压下来四成左右。数据层面还要做负样本挖掘——把误报的图捡回来重新标,两三轮之后误报才会稳下来。
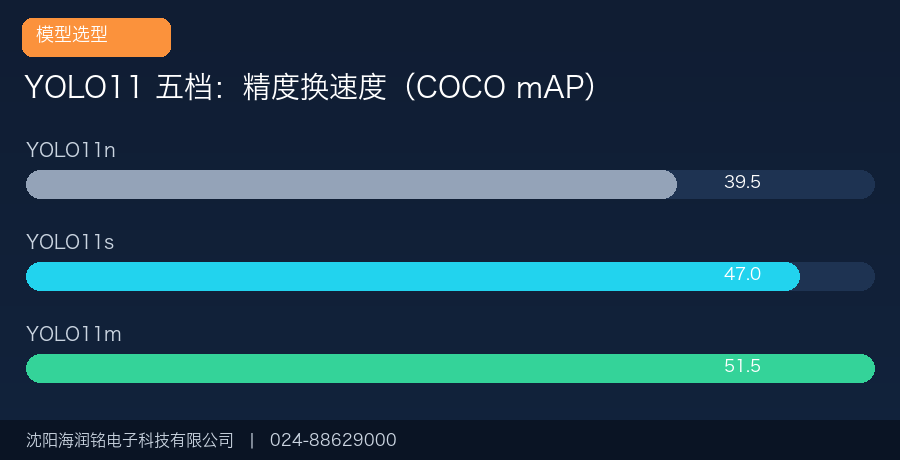
配图2:不同模型档位的精度与推理耗时
三、分割与异常检测:没有缺陷样本时怎么办
这是工业质检最现实的门槛。 良率99%以上的产线,一年也攒不够几百张缺陷图,监督检测根本训不起来。三条路,按场景选:
路线一,目标检测。 缺陷形态固定、样本够用,直接框出来。优点是快、好部署;缺点是对"没见过的新缺陷"没有识别能力。
路线二,语义/实例分割。 用 U-Net、Mask R-CNN 这类结构,输出像素级掩膜。它能回答"缺陷多大、边界在哪",直接决定返修还是报废,也决定切割路径。代价是标注成本高,一张图要标到像素边缘。
路线三,无监督异常检测。 只学正常样本,偏离就算异常。MVTec AD 就是为这条路设计的基准。它适合"缺陷种类说不清、但正常件长什么样清楚"的场景,比如织物、皮革、注塑件表面。落地时通常配一个正常样本库,推理时比对特征距离,给出异常分数和热力图。
怎么判断该走哪条? 问三个问题:缺陷种类能不能穷举?一年能攒多少张缺陷图?要不要输出缺陷面积?三个答案都是"能、够、要",走检测加分割;有一个是"不能",就直接上异常检测。海润铭接的沈阳AI质检项目里,注塑件、冲压件这两类走异常检测的多,电子件、印刷品走检测加分割的多。
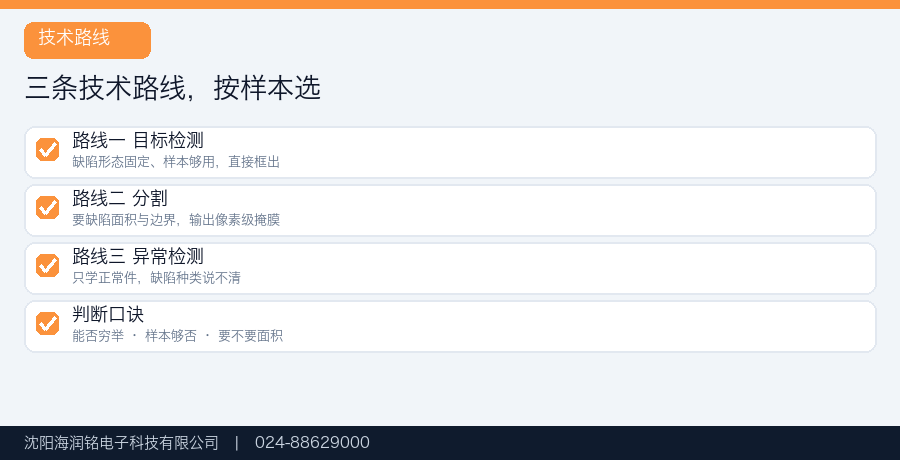
配图3:三条技术路线的选择逻辑
四、成像层:算法救不了烂图
这一层最容易被低估。模型再强,图是虚的、反光的、拖影的,喂进去只能学到噪声。
相机。 CCD 与 CMOS 的差别在读出方式:CCD 逐像素搬运电荷到单一输出节点,均匀性好、功耗高;CMOS 每个像素自己完成电荷到电压转换,读出快、功耗低。现在的背照式 CMOS 已经把早期的均匀性短板补上了,多数工业场景用 CMOS 就够。快门类型更要紧:拍运动工件必须用全局快门,所有像素同时曝光;卷帘快门逐行曝光,高速运动下会出现倾斜和拖影。
分辨率按公式算,不按感觉选。 所需像素数大致等于"视野宽度除以最小特征尺寸"乘"视野高度除以最小特征尺寸",实际要保证最小特征至少覆盖2到3个像素。帧率要匹配产线速度,建议留2到3倍余量。
打光决定看得见看不见。 表面划痕和凹坑用低角度暗场,光贴着表面走,缺陷才亮;字符、丝印用同轴光,反射均匀;透明件内部异物用背光,异物呈黑影;曲面和反光金属用穹顶光,压掉高光带;平面度和高度差要上结构光。选错光型,后面所有参数都在错误的方向上优化。
标定决定测得准不准。 相机内参用棋盘格标定板解,一般拍15到25张不同姿态,重投影误差控制在0.1像素以内。平面工位做九点标定,残差超过0.05毫米就重做;有高低差、要抓取姿态的,必须上3D手眼标定。这一条在沈阳机器视觉项目里省不得——海润铭见过把标定误差当工件公差、批量误判一整周的案例,最后查出来是标定图里有一张失焦。
还有一件容易被忘的事:光源会衰减。 据现场调试资料统计,LED 光源连续点亮8小时,亮度衰减可达15%到20%。亮度一掉,图像对比度下降,边缘检测算出的轮廓宽度就变了,定位坐标跟着漂。所以要么定期复校亮度,要么上带闭环光控的光源。
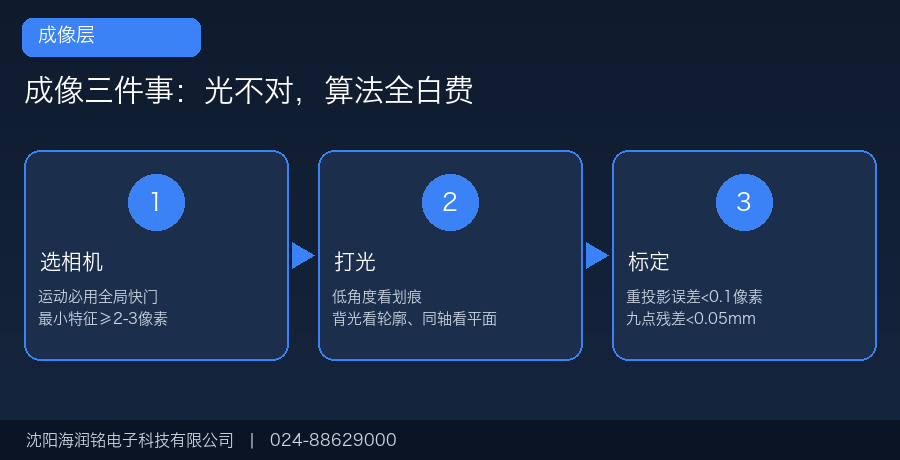
配图4:从成像到标定的五个动作
五、部署层:算力放边缘还是放服务器
先算时间预算。 一条线每分钟30到60件,单件留给整个检测流程的时间就是1到2秒;扣掉取图、传输、通信,留给推理的窗口往往只有300到400毫秒。这个数决定买什么硬件。
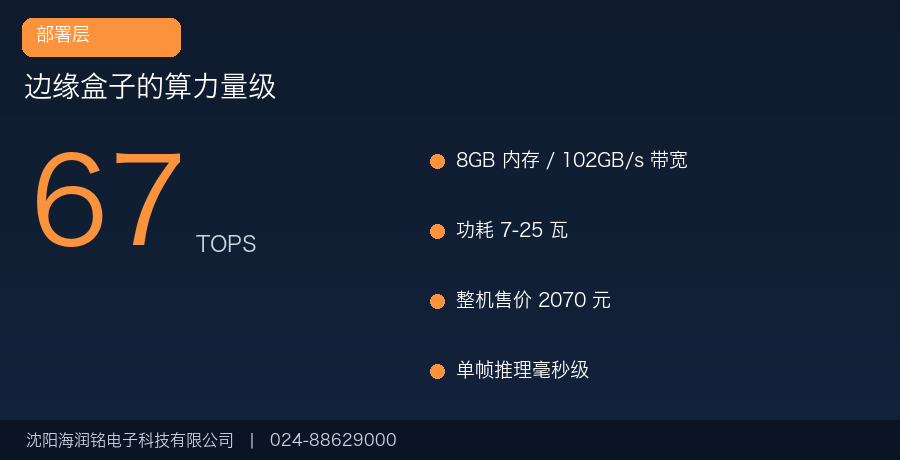
边缘盒子够不够用。 据 NVIDIA 官方公布的规格,Jetson Orin Nano Super 开发者套件的 AI 算力是67 TOPS(INT8稀疏)、33 TOPS(密集),8GB 128位 LPDDR5 内存、带宽102GB/s,功耗7到25瓦,国内售价2070元。这个量级跑 YOLO11s 这类模型,单帧推理在几毫秒到十几毫秒,一条线放一台盒子完全够。
什么情况要上服务器。 一条线挂八路、十路相机同时检测,或者要训练、要留存全量图片做追溯,边缘盒子就撑不住了,得走后端 GPU 服务器加集中存储。沈阳AI视觉检测项目里,单工位改造多数用边缘盒子,整厂多工位联动的用服务器加边缘两级架构。
海润铭给沈阳AI视觉检测项目配硬件时,会把这笔时间预算先算出来,再决定盒子还是服务器。
量化别省这一步。 训练用 FP32,部署走 INT8 量化,速度通常能翻倍,精度掉一两个点,用几百张现场图做校准就能补回来。导出 ONNX 再转 TensorRT 是主流路径。
配图5:边缘与服务器两种部署架构
六、沈阳AI视觉检测落地,验收单上写什么
硬件侧: 相机型号与快门类型;镜头焦距与工作距离;光源类型与光控方式;标定方式与残差记录。
算法侧: 模型档位与输入分辨率;训练集图片数量与批次覆盖;误报样本回流机制;模型版本与更新记录。
指标侧: 检出率、漏判率、误判率、单件耗时,四项都要有连续三批料的实测数据,不能只测一批。
运维侧: 光源衰减复校周期;相机清洁周期;模型漂移的复评周期;异常图片的留存天数。
海润铭交付沈阳AI视觉检测项目时,这张单子会随设备一起给到客户,后面换批次、换相机、换模型,都按这条线复评。
三个最常见的坑,提前说清楚:
一,只在一批料上验收。换批次、换来料状态,模型就掉点。至少覆盖三个批次、两种来料状态。
二,把成像问题当算法问题。图不清楚先调光,换相机是最后一步,不是第一步。
三,忽略节拍。检测精度再高,单件耗时超过节拍,产线只能把它关掉。
沈阳铁西区、大东区、浑南区的制造企业,产线条件差别不小:老厂房层高受限、振动大,新厂区光照稳定、空间充裕。同一套算法搬过去,成像和标定必须重新做一遍。沈阳海润铭电子科技做沈阳AI视觉检测和沈阳机器视觉项目,习惯先把成像和节拍测清楚,再谈模型和报价;前端需要和沈阳监控工程共用一套摄像机和网络的场景,也能一并规划,少走一遍布线。辽宁、东北的工厂做智能化改造,这两年补贴政策在变,方案里该留的接口要留出来,别等验收才发现数据出不去。
手里有具体工位、具体缺陷类型的,把节拍、最小缺陷尺寸、现有相机型号说清楚,海润铭可以先做一次成像评估,再决定走检测、分割还是异常检测。电话 024-88629000 手机 13804073688(微信同号)|服务沈阳、辽宁、东北,沈阳本地2小时上门,30分钟应急响应。


